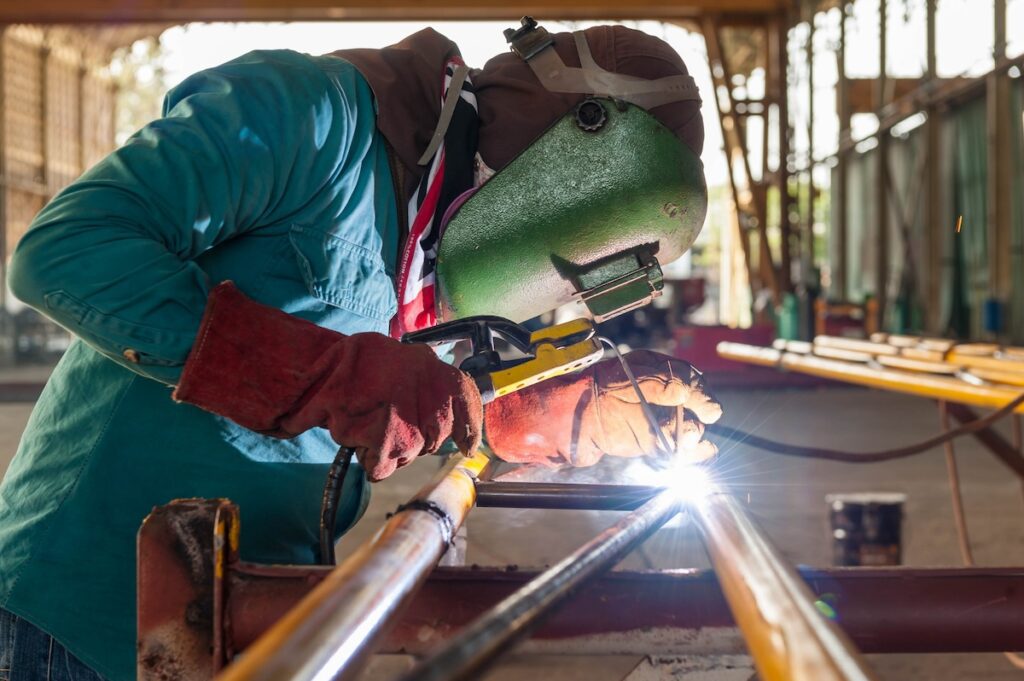
Ручная сварка, известная также как сварка покрытым электродом, представляет собой процесс соединения металлических деталей с использованием электрической дуги. Благодаря своей универсальности, возможности работы в различных пространственных положениях и относительно простому оборудованию, этот метод заслужил популярность среди домашних мастеров.
Ключевые компоненты для ручной сварки
Оборудование для ручной сварки отличается доступностью и компактностью, что делает его удобным для использования в условиях домашней мастерской. Основные элементы включают в себя сварочный аппарат, обеспечивающий постоянное напряжение для поддержания стабильной дуги. Чаще всего это инверторные модели, которые легко переносить. Электродный стержень, покрытый специальным составом, служит одновременно проводником тока и материалом для формирования шва. Держатель электрода надежно фиксирует стержень во время работы. Зажим заземления, подсоединяемый к свариваемой детали, замыкает электрическую цепь. Для завершения процесса также потребуются отбойный молоток и проволочная щетка для очистки шва от образующегося шлака.
Основные типы электродных стержней
В отличие от других методов сварки, в данном процессе используются расходные электродные стержни, которые различаются по назначению и материалу. Маркировка стержней состоит из четырех цифр. Первые две указывают на предел прочности соединения. Третья цифра определяет допустимые пространственные положения для сварки: единица означает возможность работы в любом положении, двойка — в нижнем и горизонтальном, тройка — только в нижнем. Четвертая цифра характеризует свойства покрытия стержня, влияющие на поведение дуги и внешний вид шва.
E6010
Данный тип стержней создает дугу с глубоким проплавлением, что делает его подходящим для работы с толстыми металлами или материалами с наличием поверхностных загрязнений. Однако для эффективного использования требуется определенный опыт, чтобы контролировать глубину провара.
E6013
Этот электрод считается универсальным и хорошо подходит для начинающих. Он обеспечивает мягкое проплавление, легкость в управлении дугой и простоту удаления шлака после сварки, что позволяет получать аккуратные швы.
E7018
Стержни этого типа часто выбирают профессионалы. Они характеризуются стабильной дугой с минимальным разбрызгиванием, что способствует формированию ровного и прочного валика сварного шва, не требующего интенсивной последующей очистки.
Меры безопасности при проведении работ
Любой сварочный процесс сопряжен с определенными рисками, поэтому соблюдение правил безопасности является обязательным условием. Работа ведется с использованием высоких температур и электрического тока, что требует повышенного внимания. Необходимо использовать полный комплект средств индивидуальной защиты, включающий сварочный шлем с автоматическим светофильтром, огнестойкую одежду, специальные перчатки и обувь. Рабочее место должно быть организовано вдали от легковоспламеняющихся материалов, а в зоне доступа необходимо иметь исправный огнетушитель. Крайне важно работать только на сухой поверхности и следить за тем, чтобы тело оператора не находилось между сварочными кабелями во избежание поражения электрическим током.
Подготовка и настройка оборудования
Начальный этап включает выбор подходящего электрода для конкретной задачи и материала. После подключения сварочного аппарата необходимо установить значение силы тока в соответствии с толщиной электрода и свариваемого металла; рекомендуемые параметры обычно указаны на упаковке расходных материалов. Следующим шагом является настройка полярности аппарата, которая должна соответствовать типу выбранного электрода. Для стержней с маркировкой AC/DC+ зажим заземления подключается к отрицательной клемме, а электрододержатель — к положительной. Для электродов AC/DC- схема подключения обратная.
Пошаговая техника выполнения сварки
Общий алгоритм действий при ручной сварке остается неизменным для различных типов соединений, с некоторыми нюансами в позиционировании электрода.
Подготовка поверхности
Хотя флюсовое покрытие электрода позволяет работать с металлом, имеющим незначительные загрязнения, для надежного зажигания дуги, особенно новичкам, рекомендуется зачистить место начала шва. Используйте угловую шлифовальную машину или проволочную щетку, чтобы обеспечить контакт зажима и электрода с чистым металлом.
Зажигание дуги
Надежно закрепите электрод в держателе, убедившись, что зажим контактирует только с металлической сердцевиной стержня. Кончиком электрода быстрым движением, напоминающим чирканье спичкой, коснитесь заготовки и сразу же слегка отодвиньте его на расстояние, примерно равное диаметру стержня. Это действие ионизирует воздух и создаст устойчивую сварочную дугу. Освоение этого приема требует практики на учебных заготовках.
Формирование сварочного шва
Удерживайте электрод под углом 10–15 градусов к направлению движения и ведите его вдоль линии соединения ровно, без попыток протолкнуть стержень в сварочную ванну. Ключевым моментом является поддержание постоянного короткого зазора между кончиком электрода и деталью, а также равномерной скорости перемещения. Слишком медленное движение приведет к перегреву и широкому шву, слишком быстрое — к недостаточному проплавлению. Ширина качественного шва примерно в два раза превышает диаметр электрода.
Завершение работы
После остывания места сварки необходимо очистить шов от образовавшегося шлака. Для этого используйте отбойный молоток для удаления крупных фрагментов и проволочную щетку для окончательной зачистки поверхности.
Распространенные типы сварных соединений
Угол наклона электрода относительно заготовки варьируется в зависимости от конфигурации соединяемых деталей.
Стыковое соединение
При соединении двух деталей встык электрод следует располагать перпендикулярно к поверхности, под углом 90 градусов к линии шва.
Т-образное соединение
Для формирования Т-образного соединения электрод направляют под углом 45 градусов к обеим свариваемым поверхностям.
Соединение внахлест
При сварке деталей, наложенных друг на друга, как и в случае с Т-образным швом, оптимальным является угол в 45 градусов по отношению к каждой из плоскостей.
Освоение ручной сварки открывает широкие возможности для самостоятельного ремонта и творческой работы с металлом. Несмотря на кажущуюся простоту процесса, достижение качественного результата требует внимания к деталям, понимания принципов работы оборудования и, безусловно, практики. Регулярные тренировки на ненужных металлических обрезках позволят отточить навык управления дугой и скоростью движения, что в итоге приведет к созданию прочных и аккуратных соединений.